
O linie de extracție de trei tone este descărcată în zilele de marți, conductele sunt terminate în două săptămâni, iar apoi inginerul de punere în funcțiune cere pachetul de calificare. Nu există nicio specificație privind cerințele utilizatorului cu criterii de acceptare măsurabile, nicio înregistrare de evaluare a calificării proiectării, iar certificatele de calibrare pentru senzorii de temperatură a mantalei acoperă 0–150 °C în timp ce procesul rulează la 45 °C sub vid. Echipamentul funcționează. Proiectul încă se oprește.
Validarea echipamentelor este un lanț de decizii documentate care începe înaintea comenzii de achiziție și se termină numai când mașina este retrasă. Obțineți secvența corectă, iar calificarea devine o rutină de recenzii și teste. Găsiți greșit și aceeași muncă se repetă de trei ori cu un cost de trei ori mai mare în timp ce producția așteaptă. Ceea ce urmează este scris din partea de construcție a echipamentelor acelui tabel, deoarece de aici provine de obicei cea mai mare parte a întârzierilor.
Calificarea, validarea și regulile din spatele ambelor
Doi termeni sunt folosiți interschimbabil la fața locului, iar diferența contează atunci când un auditor deschide dosarul. Calificarea se aplică echipamentelor: dovezi documentate că o mașină este proiectată corect, instalată corect, funcționează conform intenției și funcționează constant. Validarea se aplică procesului pe care echipamentul îl suportă: dovezi documentate că procesul produce reproductibil material care îndeplinește specificațiile sale. Validarea echipamentelor este umbrela care le acoperă pe ambele, iar în fabricile reglementate jumătatea hardware este de obicei jumătatea mai ușor de demonstrat.
Așteptările nu sunt vagi. În Statele Unite, 21 CFR 211.63 prevede ca echipamentul să aibă un design, dimensiunea și locația adecvate pentru utilizarea prevăzută, în timp ce 211.67 acoperă curățarea și întreținerea. Anexa 15 GMP a UE descrie ciclul de viață de calificare și validare și leagă profunzimea testării de evaluarea riscurilor. Acolo unde un sistem PLC sau SCADA deține înregistrări ale loturilor, așteptările privind integritatea datelor se aplică și pistelor de audit, nivelurilor de acces ale utilizatorilor și semnăturilor electronice.
Consecința practică este simplă: domeniul de validare aparține caietului de sarcini de achiziție. Odată ce mașina se află în camera dumneavoastră curată, niciuna dintre părți nu mai are prea multă pârghie.
Cele patru etape de calificare și ceea ce demonstrează fiecare
Patru etape sunt standard și fiecare răspunde la o întrebare diferită. Omiterea unuia sau repetarea sub un nume nou este cel mai frecvent motiv pentru care un pachet de calificare este respins în timpul examinării.
| Scena | S-a răspuns la întrebare | Dovezi tipice | Semnat de |
|---|---|---|---|
| DQ | Este designul potrivit pentru produs, capacitate și regim de curățare? | URS, P&ID, certificate de materiale, evaluarea riscurilor, revizuirea designului furnizorului | QA și inginerie |
| IQ | A fost construit, livrat și instalat exact așa cum a fost proiectat? | Desene conform construcției, înregistrări de sudură și suprafață, certificate de calibrare, conexiuni la utilități | Inginerie și QA |
| OQ | Funcționează în intervale definite în condiții controlate? | Teste de provocare la limitele superioare și inferioare, verificări de alarmă și interblocare, verificare ciclului de curățare | Proces și QA |
| PQ | Funcționează constant în producția de rutină? | Loturi de producție consecutive, rezultate în proces și produse finite, jurnal de abateri | QA și producție |
Recalificarea nu este doar un exercițiu de calendar. Declanșatoarele tipice includ un produs nou sau un solvent în același vas, relocarea unui derapaj, înlocuirea unei plăci de control sau a unui schimbător de căldură, reparații care ating suprafețele de contact cu produsul și orice tendință de calibrare care sugerează că un instrument nu mai este de încredere.
Ce ar trebui să predea un furnizor cu mașina
Cereți lista de documentație înainte de a semna, deoarece aceste livrabile vă vor urma în următorul deceniu. O clădire de furnizori pentru industriile reglementate ar trebui să poată oferi:
- O specificație pentru cerințele utilizatorului cu criterii de acceptare măsurabile, de exemplu ±1 °C controlul temperaturii mantalei, ≤3 % umiditate finală sau ≥98 % recuperarea solventului.
- Un raport de calificare a proiectării care face referire la specificația respectivă, inclusiv P&ID, lista instrumentelor și materialele de construcție - acolo unde SUS304 este acceptabil și unde contactul cu produsul solicită SUS316L.
- Certificate de material conform EN 10204 3.1 plus documentația de sudare; liniile de igienă specifică în mod obișnuit rugozitatea suprafeței interioare în intervalul 0,4–0,8 µm și sudurile cu penetrare completă.
- Certificate de calibrare trasabile la standardele naționale, cu game de instrumente care acoperă de fapt fereastra de operare mai degrabă decât doar domeniul de afișare.
- Un protocol de testare de acceptare din fabrică și un raport semnat, urmate de un test de acceptare a șantierului care repetă numai condițiile instalației care se pot schimba.
- Documentația sistemului de control: versiunile de software și firmware, procedura de backup și restaurare, configurarea pistei de audit și rolurile utilizatorului.
- Date de sprijin pentru curățare: desene de acoperire a mingii de pulverizare, cerințe de debit și presiune CIP și puncte de testare cupon.
- O listă de întreținere și piese de schimb cu intervalele de calibrare și recalificare recomandate.
Evaluarea riscurilor decide cât de multe teste sunt suficiente
ICH Q9 și Anexa 15 arată în aceeași direcție: evaluarea riscurilor determină cât de mult este proporțională testarea. Un mod de defecțiune scurt și sincer și o analiză a efectelor asupra echipamentului separă parametrii critici de cei necritici mai rapid decât orice șablon.
Două tehnici mențin volumul de lucru realist. Bracketingul tratează o familie de articole similare - cinci rezervoare de fermentație identice sau o gamă de dimensiuni de vase care împart aceeași geometrie a agitatorului - ca un subiect de validare, cu un protocol complet pentru o unitate și verificare prescurtată pentru restul. Testarea în cel mai rău caz împinge extremele care contează: volumul maxim al lotului, viteza minimă de agitare, cel mai vâscos produs, cea mai murdară sarcină de curățare. Ceea ce contează este că rațiunea pentru orice exclus este scrisă. Auditorii acceptă o excludere justificată mult mai ușor decât o lacună inexplicabilă.
Parametri critici care decid să treacă sau să eșueze
Protocoalele eșuează cel mai adesea pe parametrii scriși în limbaj calitativ. „Vidul adecvat”, „uscare blândă” sau „separare bună” nu pot fi testate. Transformați-le în numere cu toleranțe și precizați cum va fi măsurat fiecare.
Candidații obișnuiți pe liniile de extracție și purificare includ stabilitatea temperaturii mantalei sau a aburului la sarcină maximă, nivelul vidului în raport cu punctul de fierbere al solventului, timpul de rezidență într-un evaporator cu film în cădere, calitatea separării vapori-lichid, eficiența separării unei centrifuge cu discuri, raportul de recuperare a solventului și uniformitatea umidității pe un uscător cu bandă. În etapele de uscare, uniformitatea contează de obicei mai mult decât media - un lot cu o medie de 2,9 % umiditate cu o răspândire de plus sau minus 1,5 % nu va îndeplini cerințele de uniformitate a conținutului, chiar dacă media pare acceptabilă.
Cererile de capacitate merită același tratament. Un evaporator MVR evaluat la o anumită rată de evaporare pe apă curată se comportă diferit odată ce alimentarea începe să murdească suprafețele de transfer de căldură, astfel încât protocolul ar trebui să definească starea de murdărie și intervalul de curățare la care acea rată este garantată.
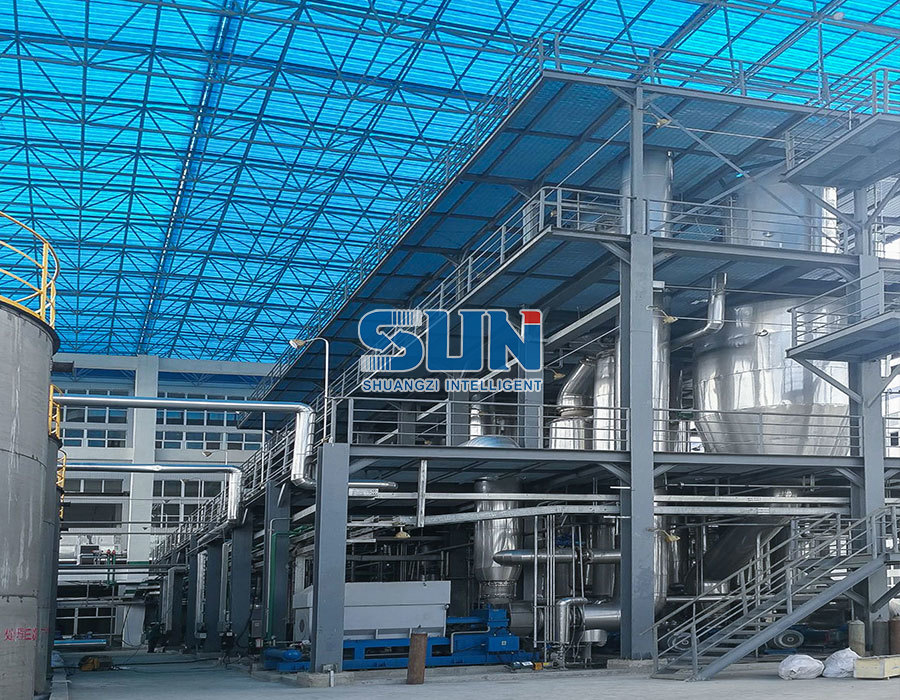 Evaporator MVR Descrierea evaporatorului MVR: Evaporatorul MVR (recompresie mecanică a vaporilor) este un dispozitiv de economisire a energiei care reutiliza energia aburului secundar generat de... Vizualizare produs →
Domeniu de aplicare: unitate unică, derapaj sau linie completă
Disciplina scopului economisește mai mult timp de validare decât orice instrument software. Sunt comune trei niveluri: o singură unitate, un skid de proces cu pompele sale, schimbătoarele de căldură și comenzile locale sau o linie completă în care un furnizor asigură inginerie, fabricarea echipamentelor, achiziționarea, instalarea și punerea în funcțiune. O linie cu o singură parte responsabilă este mai ușor de calificat, deoarece utilitățile, strângerile de mână de control și intervalele de lucru garantate se află într-un singur contract, în loc să fie împărțite între patru furnizori.
Când domeniul de aplicare, interfețele și criteriile de acceptare sunt stabilite în acest fel încă de la început, munca de calificare devine în mare măsură o chestiune de verificare a ceea ce sa convenit deja - un punct care merită revizuit înainte de licitație, așa cum este subliniat în acest ghid pentru echipamente pentru proiecte la cheie și ceea ce trebuie să știe cumpărătorii industriali .
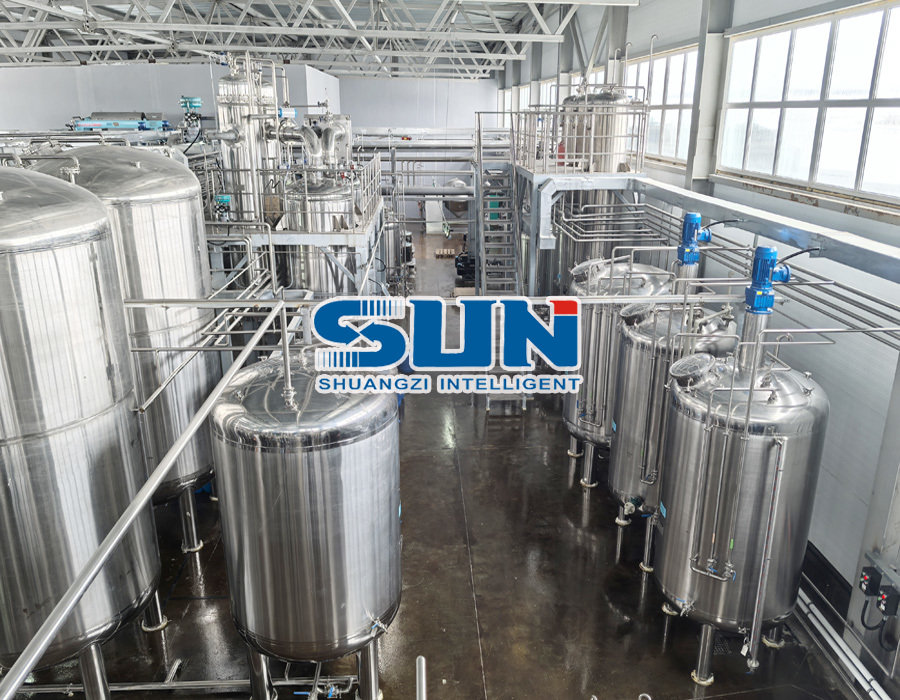 Producatori de echipamente pentru extractia plantelor Linia de produse pentru extracția pectinei 3T Echipamente Proiect la cheie Vizualizare produs →
Pilot Scale și Scale-Up Bridge
Dovezile de extindere îmbătrânesc mai repede decât orice altă parte a fișierului de validare. Un proces dezvoltat într-un vas de 50 L se transferă rareori pe o linie de producție de 3.000 L fără surprize în amestecare, transfer de căldură sau distribuție a timpului de rezidență. Stabilirea spațiului de proiectare la scară pilot, apoi confirmarea acestuia la scară de producție în timpul calificării performanței, este secvența care ține acele surprize în afara evidenței lotului.
Acesta este motivul pentru care merită să insistați asupra unui atelier pilot și a unei linii automate de platforme orientate spre GMP, care acoperă extracția, evaporarea, precipitarea și separarea, fermentația și uscare la temperatură joasă în vid înainte de plasarea unei comenzi. Testele rulează apoi pe aceeași familie de echipamente care va fi instalată ulterior, iar intervalele de operare scrise în protocoalele OQ și PQ au date măsurate în spatele lor, mai degrabă decât extrapolări.
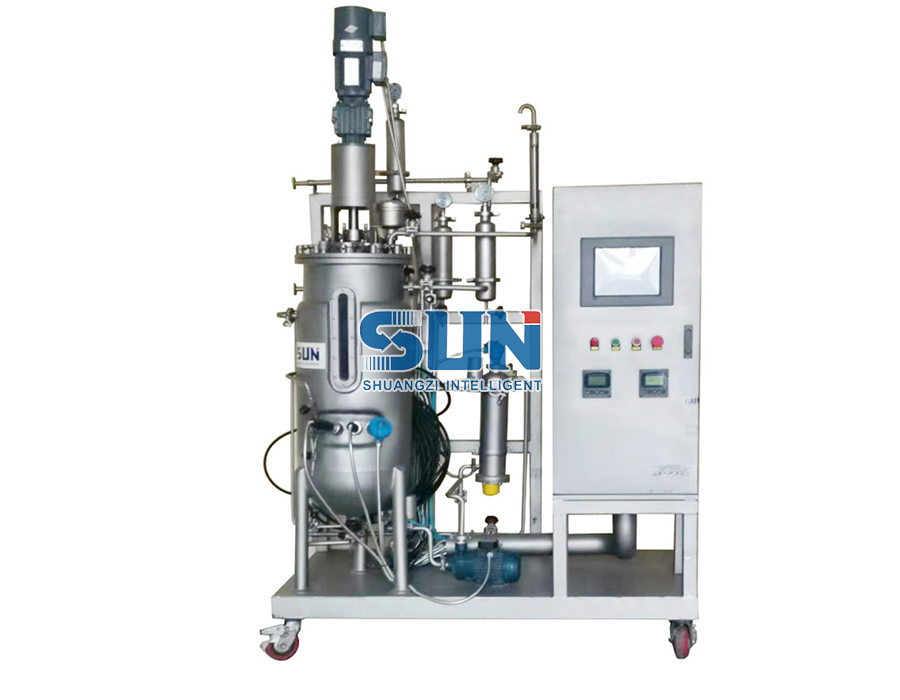 Fermentator din oțel inoxidabil agitat mecanic la scară pilot Cultură microbiană Fermentati Descriere produs: Vizualizare produs →
Liniile livrate tind să urmeze același model. Pe Linie de extracție Taxus chinensis construită pentru un client din Belgia pentru extragerea taxolului , fereastra de proces stabilită înainte de expediere este ceea ce protocolul de calificare a performanței verifică ulterior la locul clientului.
Unde alunecă proiectele de validare
Majoritatea depășirilor urmează o listă scurtă de cauze care pot fi evitate:
- Specificația cerințelor utilizatorului este scrisă după comanda de cumpărare, astfel încât criteriile de acceptare sunt modificate prin inginerie inversă, indiferent de ceea ce a fost livrat.
- Înlocuirea materialului are loc în liniște — SUS304 este furnizat acolo unde SUS316L a fost specificat pentru contactul cu produsul.
- Gama de instrumente nu acoperă extremele reale de funcționare, invalidând înregistrările de calibrare.
- Testul de acceptare din fabrică se desfășoară cu materie primă ideală și utilități ideale, astfel încât demonstrează mașina doar în condiții de laborator.
- Capacitatea este demonstrată pe apă sau solvent, mai degrabă decât pe extractul, bulionul sau suspensia reală.
- Abaterile sunt înregistrate în timpul testării, dar nu sunt niciodată închise oficial.
- Documentația ajunge într-o limbă în timp ce operatorii care trebuie să o urmărească citesc alta.
- Acoperirea CIP este presupusă din desene în loc să fie verificată cu testări de conductivitate, temperatură și riboflavină sau cupon.
- Certificatele de calibrare expiră chiar înainte de a începe calificarea performanței.
O secvență realistă pentru o linie botanică sau de fermentație
Termenele diferă în funcție de dimensiunea proiectului, dar ordinea ar trebui rareori:
- Scrieți specificația privind cerințele utilizatorului și efectuați evaluarea riscurilor - cu patru până la șase săptămâni, înainte de plasarea oricărei comenzi.
- Examinați și aprobați calificarea de proiectare în raport cu specificația respectivă, înainte de lansarea de fabricație.
- Efectuați testul de recepție din fabrică la fabricile furnizorului, folosind materii prime reprezentative ori de câte ori este posibil.
- Livrare completă, instalare și IQ, inclusiv verificarea conform construcției și verificările de calibrare.
- Rulați OQ provocând limite, alarme, interblocări și ciclul de curățare.
- Rulați PQ pe loturi de producție consecutive în condiții de rutină, cu jurnalul de abateri închis.
- Programați revizuirea periodică și recalificarea sau declanșați-o prin controlul schimbărilor atunci când ceva semnificativ se schimbă.
Linia care trece validarea fără dramatism nu este cea cu cel mai gros liant. Este cel ale cărui specificații, desene și înregistrări de testare au rămas consistente de la prima revizuire a designului până la ultima înregistrare a lotului. Dacă plănuiți echipamente de extracție, evaporare, separare, fermentare sau uscare, întrebați ce documente de calificare sunt incluse înainte de a compara prețurile — răspunsul explică de obicei o bună parte a decalajului dintre două cotații.